Dehnung und Wickeltechnik
Wickelverfahren und Wickelprogramme bei Stretchfolie
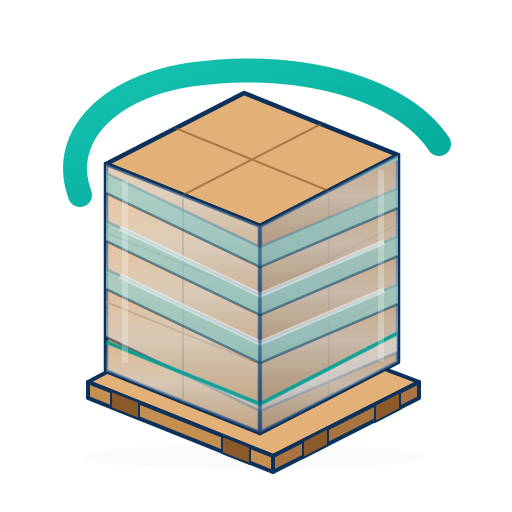
Ein Wickelverfahren beschreibt, wie Stretchfolie um eine Ladeeinheit geführt wird. Das Wickelprogramm legt den konkreten Ablauf fest: zum Beispiel unten beginnen, spiralförmig nach oben wickeln, die Richtung wechseln und einzelne Bereiche zusätzlich umwickeln.
Für den theoretischen Folienverbrauch zählen die Wege und Umwicklungen dieses Ablaufs. Eine vollständig bedeckte Palette oder eine hohe Wicklungszahl beweist dagegen keine ausreichende Ladeeinheitenstabilität. Hier erfahren Sie, welche Begriffe und Einstellungen voneinander zu trennen sind.
Schematische Spiralbahn mit überlagerten Bandflächen und zusätzlicher unterer Umwicklung. Keine maßstäbliche Überlappung, empfohlene Wicklungszahl oder Sicherheitsfreigabe.
Wickelverfahren, Wickelprogramm und Umwicklungen
| Begriff | Bedeutung |
|---|---|
| Wickelverfahren | Grundsätzliche Art der Folienführung und Verarbeitung, etwa manuelles oder maschinelles spiralförmiges Umwickeln. |
| Wickelprogramm | Konkrete Abfolge von Wickelabschnitten, Höhen, Richtungen, Vorschüben und zusätzlichen Umwicklungen. |
| Wickeldurchgang | Hier ein zusammenhängender Weg durch einen definierten Höhenbereich: beispielsweise von unten nach oben. Auf- und Abwärtsweg sind zwei Durchgänge; Maschinen können ihre Programme anders benennen. |
| Anzahl der Umwicklungen | Wie oft die Folie die Ladung umläuft. Eine Umdrehung entspricht einem vollständigen Umlauf; ein Spiral-Durchgang umfasst meist mehrere Umdrehungen. |
| Folienüberlappung | Überdeckung benachbarter Folienbahnen. Die Prozentangabe braucht einen eindeutigen Breiten- und Geometriebezug. |
| Wirksame Folienbreite | Für die betrachtete Abdeckung angesetzte Bandbreite im Verarbeitungszustand. Sie muss nicht der nominalen Rollenbreite entsprechen. |
| Vordehnung | Verlängerung der Folie vor dem Anlegen an die Ladung, bezogen auf eine definierte Ausgangslänge; keine Überlappungsangabe. |
| Wickelspannung | Zugzustand beim Anlegen der Folie. Nicht gleichbedeutend mit Dehnungsprozent, Folienbreite oder Zahl der Umwicklungen. |
Ein Programmname allein reicht für einen Verbrauchsvergleich nicht aus. Halten Sie fest, was als Durchgang zählt, wo die Folie geführt wird und wie viele Umdrehungen dazugehören. Überlappung beschreibt die Lage der Bahnen zueinander; Vordehnung beschreibt ihre Längenzunahme. Diese Größen sind nicht austauschbar.
Handwicklung und maschinelle Palettenwicklung
Bei der Handwicklung führt eine Person die Rolle um die Ladung und verändert die Höhe des Folienbands. Vorschub, Zug und Richtungswechsel können von Umlauf zu Umlauf variieren. Handstretchfolie und Handabroller müssen zur Verarbeitung passen; die Grundunterschiede der Rollenarten behandelt der weiterführende Artikel „Hand- und Maschinenstretchfolie: Unterschiede“.
Bei maschineller Palettenwicklung entsteht die relative Drehbewegung etwa durch einen Drehteller unter der Ladeeinheit oder durch eine umlaufende Folienführung. Ein höhenverfahrbarer Folienschlitten ermöglicht Spiralbahnen. Welche Wege, Einstellungen und Programme ein Palettenwickler tatsächlich unterstützt, ergibt sich aus seiner konkreten Ausstattung und Anleitung.
Wiederholbare Einstellungen können den Ablauf vergleichbar machen, ersetzen aber keine Prüfung der Folie und Ladung. Weder Handwicklung noch Maschinenwicklung ist allein durch ihre Bezeichnung ein geeignetes Sicherungsverfahren für jede Ladeeinheit.
Spiralwicklung: aufwärts, abwärts und über Kreuz
Bei einer Spiralwicklung umläuft die Folie die Ladung, während ihre Höhe fortlaufend verändert wird. Der vertikale Vorschub je vollständigem Umlauf wird auch Steigung oder Pitch genannt. Anders als eine horizontale Umwicklung bleibt die Folie dabei nicht auf einer festen Höhe.
| Führung | Ablauf und Einordnung |
|---|---|
| Aufwärtswicklung | Der Folienweg steigt vom unteren zum oberen Ladungsbereich. Die Drehrichtung allein bestimmt nicht, ob aufwärts gewickelt wird. |
| Abwärtswicklung | Der Folienweg verläuft vom oberen zum unteren Bereich. Er kann als eigener Durchgang oder als Rückweg nach einem Aufwärtsdurchgang geplant sein. |
| Kreuzwicklung | Hier die Kombination aus aufwärts und abwärts geführten Spiralbahnen, deren Neigungen sich auf den Seitenflächen kreuzen. Der Begriff ist nicht überall einheitlich definiert; prüfen Sie den tatsächlichen Maschinenablauf. |
Beim Richtungswechsel geht der vertikale Vorschub von aufwärts zu abwärts über. Ein Wechsel der Drehrichtung um die Palette ist dafür nicht zwingend erforderlich. Kreuzende Bahnen bedeuten außerdem keine überall gleichmäßige Überlappung oder feste Lagenzahl. Sie sind nicht automatisch eine Folienführung über die Oberseite der Ladung.
Einfache und mehrfache Wickeldurchgänge
Ein einfaches Beispielprogramm enthält einen Spiral-Durchgang durch den gewählten Höhenbereich. Ein mehrfaches Programm durchläuft diesen Bereich erneut, etwa aufwärts und anschließend abwärts. Zusätzliche untere und obere Umwicklungen sowie Beginn, Ende und Übergänge gehören ebenfalls zur vollständigen Programmbeschreibung.
- Höhenbereich: Wo beginnt und endet die Bahn? Ladungshöhe und tatsächlich durchfahrener Höhenbereich sind nicht zwangsläufig gleich.
- Spiralabschnitte: In welcher Richtung und mit welchem Vorschub wird gewickelt? Wie viele Durchgänge sind vorgesehen?
- Zusätzliche Umwicklungen: Wie viele Umläufe verbleiben an unteren oder oberen Höhenpositionen?
- Übergänge und Abschluss: Wie wird zwischen Bereichen gewechselt und die Folie angebracht beziehungsweise beendet? Reale Anlagenabläufe lassen sich nicht aus einem Programmnamen ableiten.
Doppelwicklung ist deshalb keine eindeutige Verbrauchsangabe. Zwei gleiche Spiral-Durchgänge sind ein möglicher Fall, doch verschiedene Höhenwege, Umwicklungen und Übergänge verändern die Gesamtstrecke. Beschreiben Sie die Abschnitte statt nur das Programmetikett zu vergleichen.
Folienbreite, wirksame Breite und Überlappung
Die nominale Folienbreite beschreibt die Rolle im angegebenen Lieferzustand. Unter Zug kann sich das Band einschnüren; die wirksame Breite für die Wicklung ist dann gesondert zu bestimmen. Sie lässt sich nicht allein aus der Vordehnung errechnen.
Für eine gleichmäßige Spiralbahn lässt sich eine Steuerungs- beziehungsweise Zielüberlappung mit der wirksamen Breite und dem vertikalen Vorschub beschreiben. Im folgenden vereinfachten Modell ist der Überlappungsanteil eine dimensionslose Zahl: 50 % werden als 0,50 eingesetzt.
Vorschub = wirksame Folienbreite × (1 − Überlappungsanteil)
| Größe | Modellwert |
|---|---|
| Wirksame Folienbreite | 500 mm (= 0,50 m) |
| Zielüberlappung | 50 % (= 0,50) |
| Vorschub je Umdrehung | 500 mm × (1 − 0,50) = 250 mm (= 0,25 m) |
50 % heißt hier: Die Hälfte der angesetzten wirksamen Breite wird im vereinfachten Vorschubmodell erneut überdeckt. Es bedeutet weder 50 % Vordehnung noch eine pauschal halbierte Verbrauchsmenge. Bei festem Höhenweg und gleicher wirksamer Breite führt ein kleinerer Vorschub zu mehr Umläufen im Spiralabschnitt.
Die tatsächliche geometrische Überlappung wird quer zur geneigten Bandrichtung beurteilt. Sie kann deshalb von der über den vertikalen Vorschub beschriebenen Zielüberlappung abweichen. Der Verbrauchsrechner unterscheidet diese Modellgrößen. Richtungswechsel, Kreuzungen, wechselnde Bandbreiten und Zusatzwicklungen brauchen eine eigene Betrachtung; die Formel beschreibt nicht das gesamte Wickelergebnis.
Zusätzliche Wicklungen unten und oben
Bei horizontalen Zusatzwicklungen bleibt das Folienband für mehrere Umläufe auf einer gewählten Höhe. Solche Abschnitte können den unteren Ladungsbereich oder den oberen Bereich gezielt zusätzlich umwickeln. Sie erhöhen den Folienweg unabhängig vom Höhenvorschub der Spirale.
Ob eine untere Bahn die Ladung tatsächlich mit der Palette verbindet, hängt unter anderem von ihrer Höhenposition und Führung ab. Eine Fußwicklung garantiert diese Verbindung nicht durch ihren Namen. Ebenso ist eine obere Seitenumwicklung keine automatisch geschlossene Oberseitenabdeckung. Ihre Eignung und die benötigten Umwicklungen müssen für den konkreten Prozess beurteilt werden.
Bei gleichem angenommenem Umfang addiert eine vollständige horizontale Umwicklung im geometrischen Modell einen Umfang zum gedehnten Folienweg. Das ist eine Wegbetrachtung, keine Aussage über erzielbare Haltekraft oder eine empfohlene Anzahl.
Wie beeinflusst das Wickelprogramm den Folienverbrauch?
- Höhenweg: Ein größerer durchfahrener Bereich benötigt bei gleichem Vorschub mehr Spiralumdrehungen. Entscheidend sind Start- und Endposition der Bahn, nicht nur die Ladungshöhe.
- Umfang: Ein größerer Ladungsumfang verlängert den Weg je Umlauf. Bei einer Spiralbahn gehört auch die Höhenänderung zum Folienweg.
- Wirksame Breite und Zielüberlappung: Weniger wirksame Breite oder höhere Zielüberlappung verkleinern bei sonst gleichen Größen den Vorschub und erhöhen die Zahl der Umläufe.
- Durchgänge und Zusatzwicklungen: Weitere Abschnitte verlängern den Weg. Bei unterschiedlichen Programmen ist der Verbrauch nicht einfach proportional zum Programmnamen.
- Verarbeitungsdehnung: Erst nach der Wegplanung wird der gedehnte Weg auf die benötigte Ausgangsfolie bezogen. Überlappung und Vordehnung erfüllen unterschiedliche Aufgaben; industrielle Vorreckung der Lieferfolie nicht nochmals anwenden.
Das rechteckige Ladungsmodell verwendet Länge und Breite zur Umfangsbestimmung. Wechselnde Querschnitte, Folienführung außerhalb der Modellkontur, Anlegen, Abtrennen und reale Verluste werden damit nicht automatisch erfasst. Vergleichen Sie theoretische Ergebnisse mit tatsächlich gemessenem Verbrauch, ohne daraus allein eine Sicherheitsfreigabe abzuleiten.
Welche Angaben beeinflusst das Wickelprogramm im Rechner?
Im Stretchfolien-Verbrauchsrechner geben Sie Länge und Breite der Ladeeinheit, Wickelhöhe und untere Wickelgrenze an. Dazu kommen Nennbreite, wirksame Folienbreite und tatsächliche Längsdehnung; die Maschineneinstellung ist nicht automatisch dieser Dehnungswert. Das Wickelprogramm bietet Fußwicklungen, Kopfwicklungen, Zielüberlappung und die Wahl zwischen einfacher und doppelter Spirale. Im doppelten Programm können Sie abschließende Fußwicklungen ergänzen. Die Spiralumdrehungen und Höhen der Band-Mittellinie werden daraus geplant, nicht frei im Formular eingegeben.
Der Rechner bildet die doppelte Spirale als Aufwärts- und Abwärtsweg ab. Eine einzelne Spirale verläuft im angebotenen Programm aufwärts. Seine obere Zusatzwicklung ist eine horizontale Seitenumwicklung, keine Folienbahn über die Oberseite. Beliebige Herstellerprogramme, wechselnde Querschnitte oder lokale Spannungsverläufe können Sie damit nicht vollständig konfigurieren.
Die Ergebnisse trennen gedehnten Folienweg und verbrauchte Rollenmeter. Die Modellabdeckung beschreibt die berechneten Bandflächen, nicht die Ladeeinheitenstabilität. Für den Rollenbedarfsrechner können Sie den ungedehnten Verbrauch je Palette manuell übernehmen und mit Rollenlänge und Palettenzahl weiterrechnen. Der Vordehnungsrechner hilft beim Prozent-/Faktorbezug und bei definierten zusätzlichen Dehnungsstufen; er bestimmt keine geeignete Wickelspannung. Zwischen diesen eigenständigen Rechnern erfolgt keine automatische Übertragung.
Unregelmäßige und empfindliche Ladungen: Modellgrenzen
Überstände, Einzüge, wechselnde Höhen und hervorstehende Kanten verändern Folienkontakt und Führung. Das Band kann Bereiche überbrücken statt überall anzuliegen. Bei empfindlichen Verpackungen kann der Zug Verformungen verursachen. Folie, Geometrie, Wickelspannung und Führung müssen zusammen zum realen Prozess passen; mehr Umläufe sind kein allgemeines Gegenmittel.
Ein geometrisches Verbrauchsmodell berechnet Wege und Abdeckung unter festgelegten Annahmen. Es simuliert weder die lokalen Kräfte noch das Verhalten der Ladeeinheit unter Transportbelastung. Fraunhofer IML behandelt Ladeeinheitenstabilität und ihre Prüfung als eigene technische Aufgabe; diese Abgrenzung ist keine Freigabe eines Wickelprogramms.[1]
Die Sicherung der Ladeeinheit und die Ladungssicherung auf dem Transportfahrzeug sind getrennt zu beurteilen. Auch ein für die Ladeeinheit geeignetes Wickelprogramm beantwortet nicht automatisch die Frage nach ihrer Sicherung auf dem Fahrzeug. Dieser Artikel legt keine Normvorgaben, Mindestwicklungen oder allgemein zulässigen Maschineneinstellungen fest.
Wichtige Hinweise und Grenzen
- Das Beispiel mit 500 mm wirksamer Breite, 50 % Zielüberlappung und 250 mm Vorschub ist ein vereinfachtes geometrisches Modell, keine Einstellungsempfehlung.
- Reale Programme können Zusatzwicklungen, Übergänge, Richtungswechsel und veränderte Folienbreiten enthalten. Programmnamen und Zahl der Durchgänge definieren allein noch keinen vollständigen Ablauf.
- Material, Ladungsgeometrie, Wickelspannung, Folienführung und Verarbeitungsbedingungen beeinflussen das Ergebnis. Mehr Wicklungen bedeuten nicht automatisch bessere Ladungssicherung.
- Theoretischer Verbrauch und Modellabdeckung sind kein Nachweis ausreichender Ladeeinheitenstabilität. Ladeeinheit und Sicherung auf dem Transportfahrzeug gesondert beurteilen.
Quellen
- [1] Fraunhofer IML: Ladungssicherung und Ladeeinheitensicherung
Fachinstitution; erläutert die gesonderte Beurteilung der Ladeeinheit und Abgrenzung zur Fahrzeugsicherung. Kein Nachweis für konkrete Wickelprogramme, keine Normvolltextprüfung oder universelle Wicklungszahl. Geprüft am 08.11.2026.
Häufige Fragen
Was ist der Unterschied zwischen Wickelverfahren und Wickelprogramm?
Das Verfahren beschreibt die grundsätzliche Folienführung und Verarbeitung. Das Programm legt den konkreten Ablauf mit Höhenwegen, Richtungen und Umwicklungen fest. Ein Programmtitel allein reicht nicht für einen Verbrauchsvergleich.
Was bedeutet 50 % Folienüberlappung?
Im vereinfachten Vorschubmodell wird die Hälfte der angesetzten wirksamen Breite erneut überdeckt. Bei 500 mm wirksamer Breite ergibt sich 250 mm Vorschub je Umlauf. Die geometrische Überdeckung geneigter oder kreuzender Bahnen braucht einen eigenen Bezug; 50 % ist keine Vordehnungsangabe.
Was ist eine Kreuzwicklung?
Hier bezeichnet sie aufwärts und abwärts geführte Spiralbahnen, deren Neigungen sich auf den Ladungsseiten kreuzen. Da Maschinenanbieter den Begriff unterschiedlich verwenden können, ist der tatsächliche Ablauf entscheidend. Eine Oberseitenwicklung folgt daraus nicht automatisch.
Wie beeinflusst die Überlappung den Folienverbrauch?
Bei unverändertem Höhenweg und gleicher wirksamer Breite verkleinert eine höhere Zielüberlappung den Vorschub. Dadurch entstehen mehr Spiralumlaufwege. Den Gesamtverbrauch bestimmen zusätzlich Durchgänge, Zusatzwicklungen, Übergänge und die angesetzte Dehnung.
Sind mehr Wicklungen automatisch besser?
Nein. Zusätzliche Umwicklungen erhöhen zunächst den Folienweg. Ihre Eignung hängt unter anderem von Material, Ladung, Spannung und Führung ab; eine höhere Wicklungszahl allein beweist keine ausreichende Ladeeinheitenstabilität.
Kann ein Verbrauchsrechner die Ladungssicherung beurteilen?
Nein. Er berechnet theoretischen Folienweg, Rollenverbrauch und Modellabdeckung. Ladeeinheitenstabilität und Sicherung auf dem Fahrzeug müssen gesondert beurteilt werden.
Passende Rechner
- Stretchfolien-Verbrauchsrechner
Bilden Sie das angebotene Wickelprogramm mit wirksamer Breite, Zielüberlappung und Zusatzwicklungen ab. Vergleichen Sie gedehnten Weg und verbrauchte Rollenmeter, nicht die Sicherungswirkung.
- Stretchfolien-Rollenbedarfsrechner
Planen Sie Rollen aus ungedehnten Metern oder Rollenanteil je Palette beziehungsweise Paletten je Rolle, Palettenzahl, Reserve und Bestand. Keine erneute Dehnung des übernommenen Verbrauchs.
- Stretchfolien-Vordehnungsrechner
Rechnen Sie definierte Ausgangs- und Endlängen sowie Dehnungsprozente und Faktoren um. Überlappung und geeignete Wickelspannung werden damit nicht ermittelt.